Zuhause / Blog / Branchennachrichten / Aluminium-Strangpressindustrie: Verfahren, Anwendungen und Auswahl eines Lieferanten
Branchennachrichten


In der Aluminiumextrusionsindustrie geht es nicht mehr nur darum, heißes Metall durch eine Matrize zu drücken. Die zuverlässigsten Lieferketten haben eines gemeinsam: ein einziger Partner, der die Formkonstruktion, Extrusion, Wärmebehandlung, Oberflächenveredelung und Endbearbeitung kontrolliert. Für einen Käufer reduziert dies die Toleranzstapelung und verkürzt die Qualifizierungszeit. Die praktische Schlussfolgerung ist einfach: Bewerten Sie beim Vergleich von Lieferanten den gesamten Produktionskreislauf und nicht nur die Größe der Strangpresse.
Wichtigste Schlussfolgerung: Legen Sie mindestens genauso viel Wert auf die Downstream-Fähigkeiten wie auf die Presstonnage. Eigener Formenbau, Alterungsöfen und CNC-Bearbeitung sind oft die Voraussetzung dafür, dass aus einem Strangpressprofil ein produktionsreifes Bauteil wird.
Im Kern handelt es sich bei der Aluminiumstrangpressung um ein Warmumformverfahren. Ein vorgewärmter Barren wird unter hohem Druck durch eine Matrize gepresst, wodurch ein durchgehendes Profil mit festem Querschnitt entsteht. Die industrielle Wettbewerbsfähigkeit hängt jedoch davon ab, was bei diesem Schritt passiert. Ein Lieferant, der den gesamten Wärmezyklus nicht kontrollieren kann, wird Schwierigkeiten haben, eine konsistente Maßgenauigkeit und mechanische Eigenschaften zu liefern.
Jede Stufe ist eine potenzielle Quelle für Variationen. Beispielsweise verändert die Werkzeugtemperatur die Oberflächenqualität, die Abschreckgeschwindigkeit beeinflusst die Härte und die Alterungszeit bestimmt den Unterschied zwischen einem weichen T5-Profil und einem härteren T6-Profil. Viele Ingenieure wählen die Legierung auf dem Papier aus, entdecken aber später, dass die Prozesssteuerung des Lieferanten einen größeren Einfluss auf das tatsächliche Bauteilverhalten hat.
Für Rahmen, die in Montagelinien und Materialtransportsystemen verwendet werden, benötigen Ingenieure selten exotische Legierungen. Sie benötigen gerade, maßhaltige Abschnitte. Aus diesem Grund standardisieren viele Planer industrielle Aluminium-Strangpressprofile werden mit engen Toleranzen hergestellt und sind in einer Reihe von Standardgrößen erhältlich.
 Lieferanten von industriellen Aluminium-Extrusionsprofilen, kundenspezifische Fabrik Als Lieferant von industriellen Aluminium-Strangpressprofilen und Fabrik für industrielle Aluminium-Strangpressprofile in China bietet Jianbang kundenspezifische In... Produkt anzeigen →
In Datenblättern sind Festigkeit und Dehnung aufgeführt, sie zeigen jedoch nicht, wie sich eine Legierung beim Schweißen, Eloxieren oder Biegen verhält. Die folgende Tabelle vergleicht gängige Strangpresslegierungen, die in der Aluminiumstrangpressindustrie verwendet werden, mit typischen Streckgrenzenbereichen.
In der Praxis ist eine Legierung mit höherer Festigkeit nicht immer die beste Wahl. Wenn das Profil gebogen oder eloxiert werden muss, kann eine moderate Legierung wie 6063 zu einer besseren Oberfläche und niedrigeren Gesamtkosten führen.
In der Aluminiumextrusionsindustrie konzentriert sich die Nachfrage auf Bauwesen, Automobilindustrie und neue Energien. Der Bausektor bleibt das größte Segment, da Vorhangfassaden, Fensterrahmen und Strukturteile auf stranggepresstem Aluminium basieren. Automobilindustrie und neue Energien sind zu den am schnellsten wachsenden Bereichen geworden, da die Hersteller auf Leichtbaustrukturen umsteigen.
Die Energiespeicherung ist eine besonders interessante Anwendung, da Batteriepackrahmen dünne Wände, hohe Steifigkeit und enge Montagetoleranzen kombinieren. Viele Hersteller vertrauen mittlerweile darauf Aluminiumprofile für Energiespeicher-Akkupacks um sowohl strukturelle als auch thermische Ziele zu erreichen.
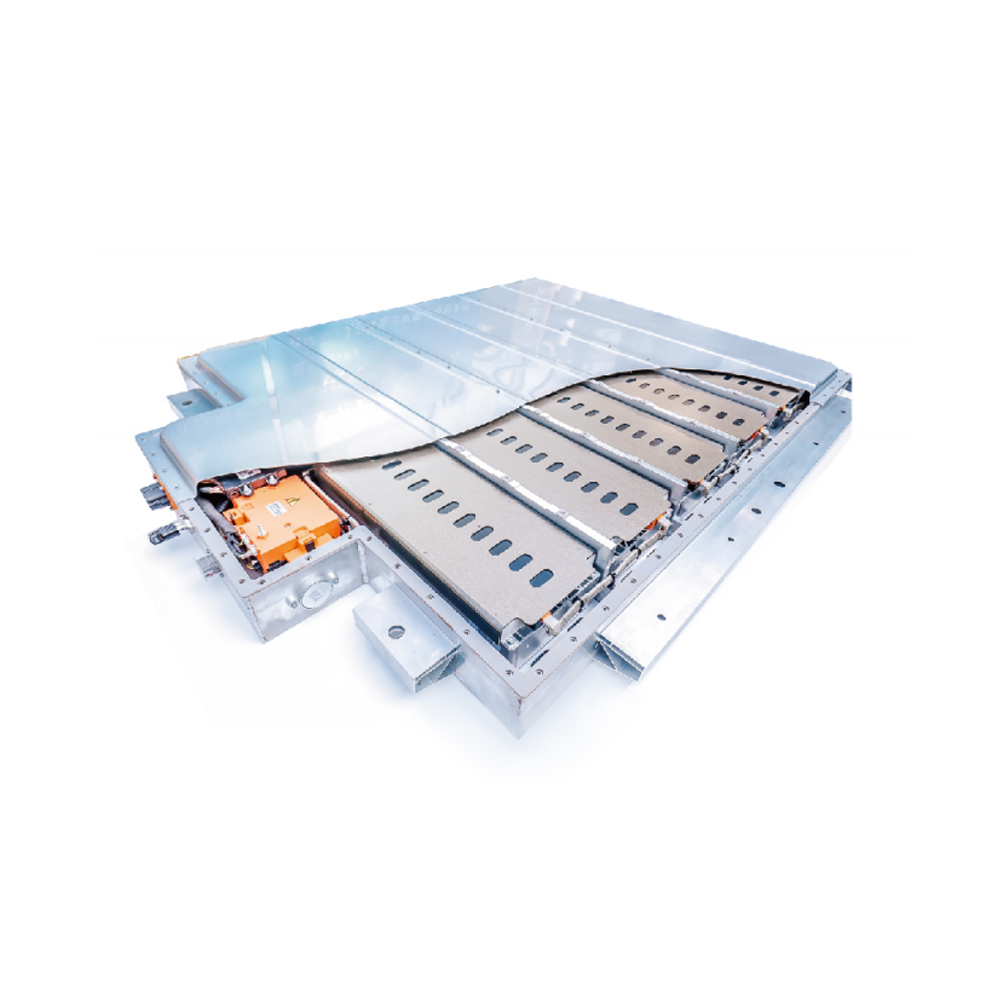 Aluminiumextrusion für Hersteller von Energiespeicherbatterien, Fabrik - Jia Jianbang ist eine Aluminiumextrusionsanlage für Hersteller und Hersteller von Energiespeicherbatterien in China, eine kundenspezifische Aluminiumextrusionsanlage für Energiespeicherbatterien. Produkt anzeigen →
Eine umfassendere Sicht auf den Automobilwandel finden Sie unter wie Aluminiumextrusion in Automobilen und Fahrzeugen mit neuer Energie eingesetzt wird .
Ein strukturierter Beschaffungsprozess verhindert teure Überraschungen. Der folgende Arbeitsablauf funktioniert für die meisten Aluminium-Strangpressprogramme, von einfachen Architekturabschnitten bis hin zu komplexen Automobilkomponenten.
Entscheiden Sie, ob das Profil strukturellen Belastungen standhält, im Außenbereich eingesetzt werden kann oder häufig gereinigt werden muss. Dies verengt die Legierung und den Härtegrad.
Verwenden Sie die Datentabelle oben. Geben Sie keine Legierung mit höherer Festigkeit als nötig an, wenn die Hauptanforderung die Oberflächenqualität oder Schweißbarkeit ist.
Beziehen Sie den Formenbauer frühzeitig ein. Die Gleichmäßigkeit der Wandstärke und die Position der Stanzlinien verändern die erreichbaren Toleranzen und Endkosten.
Überprüfen Sie vor der Freigabe die Geradheit, Verdrehung, Oberflächenbeschaffenheit und Härte. A vertikal integrierter Aluminium-Extrusionslieferant kann schnell iterieren, da Design, Form, Extrusion und Tests unter einem Dach sind.
Koordinieren Sie Eloxierung, Pulverbeschichtung, Schneiden und CNC mit dem Extrusionsplan. Fragen Sie bei gebohrten, gefrästen oder mit Gewinde versehenen Teilen nach, ob das gleiche System ausgeführt werden kann CNC-Bearbeitung von Automobilteilen .
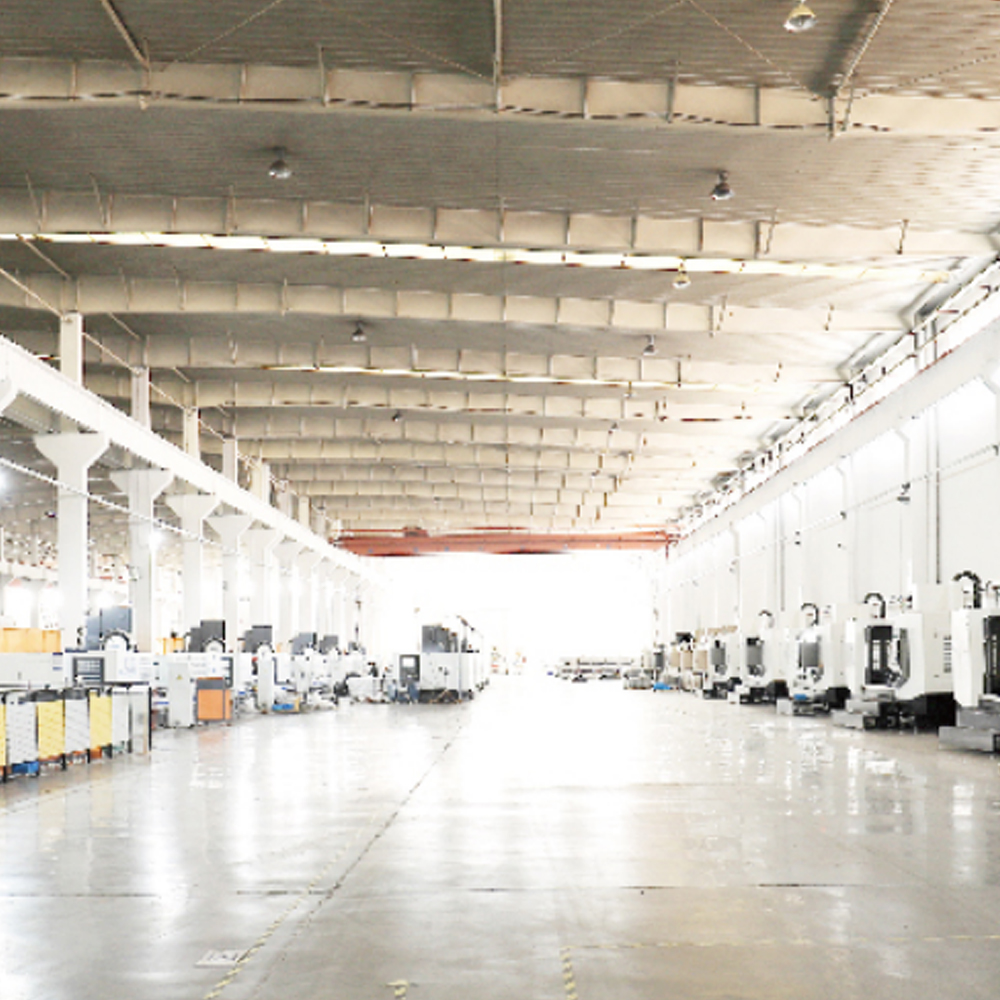 Hersteller von CNC-Bearbeitungen für Automobilteile, Fabrik - Jiangyin Jianbang Alumin Jianbang ist Hersteller und Fabrik für CNC-Bearbeitung von Automobilteilen in China, kundenspezifische CNC-Bearbeitung von Automobilteilen online, Automobilfertigung ... Produkt anzeigen →
Passen Sie Verpackung, Lagerprogramme und Materialrückverfolgbarkeit an, bevor die Produktion hochgefahren wird.
Aluminiumprofile werden oft erst gewartet, wenn eine Beschichtung zu verblassen beginnt oder ein Fensterrahmen undicht wird. Bei Außenanwendungen können alltägliche Verschmutzungen und Salzablagerungen die Lebensdauer einer eloxierten oder pulverbeschichteten Oberfläche verkürzen. Das effektivste Wartungsprogramm ist einfach: In regelmäßigen Abständen mit mildem Reinigungsmittel und Wasser reinigen, Scheuerschwämme vermeiden und Dichtungen und Entwässerungslöcher in Vorhangfassadenabschnitten überprüfen.
Bei Industrie- und Strukturprojekten ist Compliance ebenso wichtig wie Wartung. Referenznormen wie EN 755 oder ASTM B221 definieren Maßtoleranzen und mechanische Eigenschaften für extrudiertes Aluminium. Automobilkunden benötigen möglicherweise IATF 16949- und PPAP-Dokumentation. Neue Energie- und Elektromobilitätsprojekte erfordern häufig eine vollständige Rückverfolgbarkeit vom Gussteil des Knüppels bis zur Strangpresscharge. Ein kompetenter Extrusionspartner sollte in der Lage sein, Materialzertifikate, Aufzeichnungen zur Oberflächenbeschaffenheit und Inspektionsberichte bereitzustellen, ohne dass eine besondere Anfrage gestellt werden muss.

Urheberrecht © 2025 Jiangyin Jianbang Aluminium Co., Ltd.
Alle Rechte vorbehalten.
 Hersteller von Aluminiumextrusionen
Lieferanten von Aluminiumprofilen


